Artykuł sponsorowany
Dlaczego przygotowanie rur decyduje o jakości spoin w automatycznym spawaniu
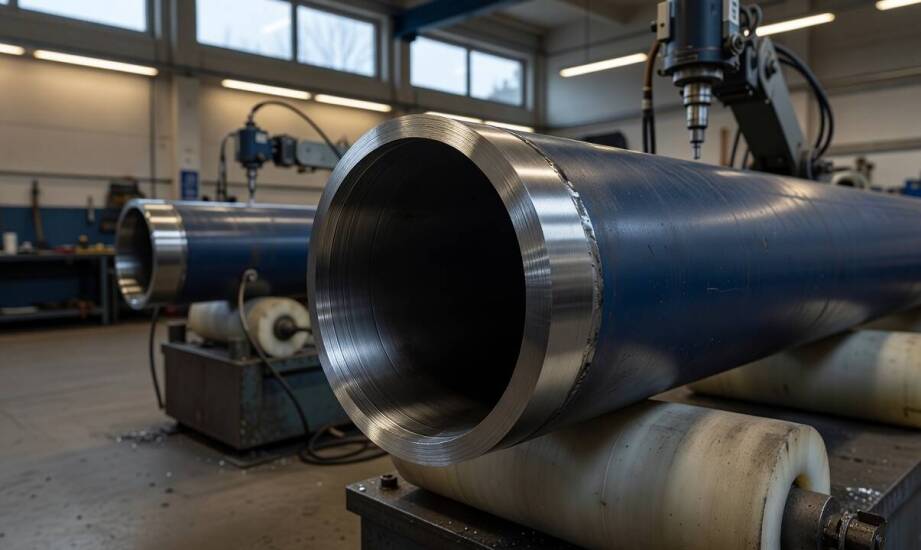
Automatyzacja procesów produkcyjnych, w tym metody orbitalne TIG, tworzy pozory całkowitej niezależności od czynnika ludzkiego. Przedsiębiorstwa często inwestują w zaawansowane głowice, oczekując natychmiastowej poprawy jakości połączeń bez ingerencji w dotychczasowe procedury warsztatowe. Tymczasem powtarzalność zależy w głównej mierze od etapu poprzedzającego samo jarzenie łuku. Błędy w mechanicznej obróbce końców detali powodują nieregularne przetopienie i poważne wady metalurgiczne nawet przy niezmiennych, rygorystycznych ustawieniach maszyny. Urządzenie odtwarza jedynie zadany algorytm, dlatego każda anomalia w przygotowaniu krawędzi natychmiast obniża wytrzymałość mechaniczną złącza, wymuszając kosztowne poprawki.
Wpływ geometrii i czystości na stabilność procesu
Precyzyjne spasowanie elementów z zachowaniem stałej szczeliny korzeniowej decyduje o równomiernym przetopieniu na całej długości obwodu. Nierównomierny luz między krawędziami natychmiast prowadzi do miejscowego braku przetopu lub przeciwnie – do nadmiernego zapadania się lica wewnątrz przewodu. Dokładne cięcie prostopadłe do osi detalu oraz geometryczna zgodność fazowania zapewniają identyczne warunki termiczne dla każdego kolejnego złącza w serii produkcyjnej. W wymagających instalacjach sanitarnych i wodno-kanalizacyjnych takie obostrzenia wynikają bezpośrednio z potrzeby absolutnej szczelności oraz długotrwałej odporności na wypłukiwanie materiału. Urządzenie zautomatyzowane nie potrafi na bieżąco korygować trajektorii ani ilości podawanego spoiwa w odpowiedzi na zmieniającą się geometrię ułożonego rowka.
Bezpośredni wpływ na strukturę spoiny ma również stan samej powierzchni roboczej. Zanieczyszczenia takie jak rdza, resztki chłodziwa, smary produkcyjne czy głębokie warstwy tlenków powodują powstawanie porowatości oraz groźnych inkluzji w strukturze krystalicznej gotowego połączenia. Mechaniczne i chemiczne oczyszczenie obszaru roboczego stabilizuje łuk elektryczny, eliminując mikroskopijne przerwy w topieniu materiału. Odpowiednie ukosowanie krawędzi wymusza z kolei właściwy kąt wprowadzania ciepła. Zbyt ostre fazowanie grozi szybkim przepaleniem cienkich ścianek, natomiast zbyt tępe skutecznie utrudnia dotarcie łuku do samej grani. Wszelkie przesunięcia osiowe skutkują asymetrycznym topieniem brzegów, co trwale zaburza hydrodynamikę płynnego metalu w jeziorku.
Parametry sprzętowe a ostateczna weryfikacja złączy
Odpowiednio przygotowany materiał wymaga precyzyjnej kalibracji samej maszyny. Natężenie prądu ściśle reguluje głębokość wtopienia – wyższe wartości znacznie zwiększają przetopienie, lecz przy nadmiarze generują szkodliwe naprężenia cieplne i deformacje wymiarowe. Prędkość przesuwu głowicy decyduje o całkowitym czasie nagrzewania strefy wpływu ciepła. Zbyt niska dynamika ruchu kumuluje energię, tworząc szeroką, rozlaną spoinę mocno podatną na mikropęknięcia. Niezbędny gaz osłonowy chroni roztopiony metal przed utlenianiem, a jego niewłaściwy przepływ natychmiast wywołuje widoczną porowatość. Parametry te muszą odpowiadać objętości przygotowanego wcześniej rowka, aby zachować ciągłość struktury.
Wdrożenie nowoczesnych technologii spajania przynosi mierzalne zyski wyłącznie przy seryjnej produkcji powtarzalnych elementów o znanej specyfikacji. Prawidłowo skonfigurowane spawanie automatyczne rur znajduje szerokie zastosowanie przy budowie rozległych sieci przemysłowych, gdzie liczy się niezawodność i trwałość każdego pojedynczego styku. Stabilność parametrów pozwala ograniczyć późniejszą defektoskopię do wyrywkowych badań niszczących lub prześwietleń rentgenowskich. Spółka Santex z Sędziszowa Małopolskiego, obecna w branży inżynieryjno-budowlanej od 1984 roku, ilustruje przykład podmiotu łączącego zaawansowaną obróbkę metali – taką jak cięcie laserowe czy walcowanie blach CNC – z kompleksową realizacją inwestycji sanitarnych. Zaplecze technologiczne pokazuje, jak kluczowa dla ostatecznego wyrobu jest pełna kontrola nad formowaniem stali.
Gdy obróbka wstępna bywa niestabilna lub proces dotyczy krótkich serii o zmiennej średnicy, pełna automatyzacja traci na opłacalności. Decydujące stają się wtedy ręczna weryfikacja spasowania przed zajarzeniem łuku oraz rygorystyczna inspekcja wizualna gotowych styków po ostudzeniu. Głowica znakomicie wspiera wydajność całego zakładu, jednak nigdy nie zastępuje precyzji w rzemieślniczym przygotowaniu krawędzi oraz eksperckim nadzorze technologicznym.
Kategorie artykułów
Polecane artykuły

Jakie wyzwania stawia serwis ciężarówek związany z mechatroniką?

Jak przebiega leczenie ortodontyczne od diagnozy do retencji u dzieci i dorosłych

Benzyna 95 w firmowej flocie i gospodarstwie — kiedy wystarcza, a kiedy wymaga ostrożności
