Artykuł sponsorowany
Jak ustawić siłę zacisku w szczypcach z dźwignią kolankową, by nie odkształcić cienkich detali
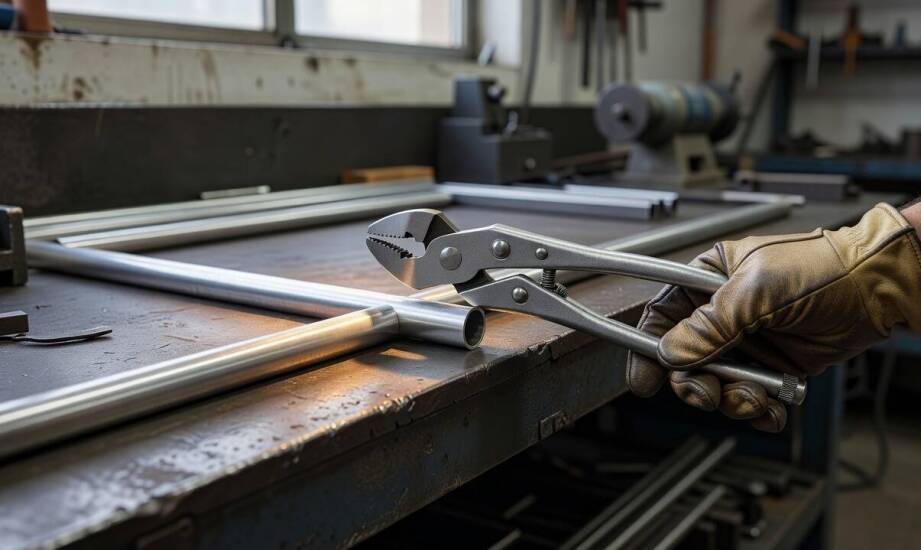
W warsztacie mechanicznym lub zakładzie obróbki metali często pojawia się potrzeba unieruchomienia cienkiego detalu, takiego jak blacha stalowa czy rurka miedziana. Narzędzie mocujące musi trzymać element stabilnie podczas obróbki, ale jednocześnie nie może pozostawiać wgnieceń na jego delikatnej powierzchni. Odpowiedzią na takie wymagania inżynieryjne są mechanizmy wykorzystujące dźwignię kolankową. Sprawdzają się one doskonale w sytuacjach, w których tradycyjne imadło maszynowe lub ciężki docisk śrubowy okazują się zbyt duże do użycia w ograniczonej przestrzeni roboczej.
Przeczytaj również: Czyszczenie elewacji a ochrona środowiska - jak dbać o ekologię podczas prac?
Mechanizm dźwigni kolankowej i jego rola w warsztacie
Niewielki nacisk dłoni na rękojeść przekształca się w ogromną siłę docisku właśnie dzięki zastosowaniu dźwigni kolankowej. Po przekroczeniu tak zwanego martwego punktu mechanizm samoblokuje się i utrzymuje stały docisk elementu bez konieczności ciągłego ściskania rączek przez operatora. Właściwość ta sprawia, że opisywany sprzęt działa jak dodatkowa para rąk na stanowisku roboczym. Znajduje to zastosowanie podczas zgrzewania punktowego, wiercenia przelotowego czy wstępnego montażu konstrukcji stalowych. Różne kształty części chwytnej pozwalają na dopasowanie do specyfiki konkretnego zadania. Modele wyposażone w płaskie profile świetnie stabilizują arkusze blach. Warianty z zakrzywionymi szczękami znacznie lepiej obejmują rury oraz pręty okrągłe. W hurtowni narzędziowej MM-TOOLS ŚPIEWAK obserwujemy, że odpowiedni dobór profilu chwytającego bezpośrednio przekłada się na bezpieczeństwo i precyzję pracy z obrabianym metalem.
Przeczytaj również: Czym charakteryzuje się druk offsetowy i kiedy warto go wybrać do realizacji projektu?
Początkowy rozstaw elementów roboczych ustala się za pomocą śruby regulacyjnej, a dopiero potem zamyka się chwyt na detalu. Trwała konfiguracja mechanizmu gwarantuje idealną powtarzalność siły przy seryjnej pracy z powtarzalnymi detalami, o ile gwint pozostaje w niezmienionym położeniu. W przeciwieństwie do standardowych szczypiec ręcznych czy ciężkiego oprzyrządowania maszyn CNC, prawidłowo wyregulowane szczypce zaciskowe oferują błyskawiczne mocowanie i zwalnianie materiału za pomocą jednej zintegrowanej dźwigni. Przyspiesza to diametralnie tempo powtarzalnych zadań na stanowiskach ślusarskich i montażowych.
Przeczytaj również: Jak proces walcowania na gorąco zmienia strukturę blachy i jej zachowanie w konstrukcji stalowej
Wpływ regulacji na siłę zacisku i ryzyko odkształceń
Tylna śruba umieszczona na końcu rękojeści zmienia efektywną długość całego układu, co bezpośrednio wpływa na zakres pracy narzędzia. Wkręcanie gwintu do wewnątrz zmniejsza odległość między szczękami, co proporcjonalnie zwiększa ostateczny nacisk wywierany na obrabiany element. Odkręcanie przynosi odwrotny skutek, poszerzając obszar chwytu i osłabiając ostateczny docisk. Prawidłowe zgranie tych parametrów z grubością materiału determinuje bezpieczeństwo samej powierzchni. Zbyt mocne napięcie sprężyny generuje niepożądane, punktowe przeciążenie. Na cienkiej ściance aluminiowej lub ostrej krawędzi stalowej prowadzi to do trwałego odkształcenia struktury materiału.
Gładka faktura powierzchni, obecność smaru obróbczego czy bardzo cienka ścianka profilu znacznie podnoszą ryzyko nagłego poślizgu. Zabezpieczenie takich trudnych detali wymaga rozpoczęcia konfiguracji od najlżejszego ustawienia i stopniowego zwiększania docisku. Najlepszą praktyką warsztatową jest przetestowanie siły chwytu na niepotrzebnym ścinku tego samego materiału. Do najczęstszych błędów popełnianych przez operatorów należy agresywne dokręcanie śruby bez wcześniejszej próby. Innym powszechnym problemem pozostaje zamykanie mechanizmu na siłę przy złym kącie przyłożenia. Długotrwałe pozostawianie narzędzia pod maksymalnym obciążeniem nałożonym na sprężynę przyspiesza zmęczenie układu i obniża precyzję działania zwalniacza.
Kiedy mechanizm kolankowy wymaga wsparcia innych metod?
Opisywana technologia chwytu z powodzeniem wystarcza do krótkotrwałej stabilizacji podczas doraźnych operacji ślusarskich. Sprawdza się doskonale przy punktowym spawaniu profili, szybkim wierceniu otworów pilotażowych czy szlifowaniu niewielkich krawędzi rur. Zdarzają się jednak sytuacje, w których konieczna jest wielogodzinna kontrola stabilnej pozycji i stuprocentowa ochrona bardzo delikatnej, polerowanej powierzchni. W takich specyficznych przypadkach rezygnuje się z szybkiego nacisku punktowego na rzecz bardziej rozbudowanych rozwiązań.
Ciężka obróbka skrawaniem czy frezowanie twardych stopów wymagają zupełnie innej, wyższej klasy stabilności mocowania. Należy wtedy sięgnąć po profesjonalne imadło maszynowe wyposażone w miękkie nakładki ochronne wykonane z mosiądzu lub trwałego polimeru. Alternatywą dla oprzyrządowania stołu spawalniczego lub maszyny frezarskiej są również masywne dociski pionowe i poziome, które rozkładają siłę mocowania na znacznie większej powierzchni płaskiej. Zapewniają one bezpieczniejsze środowisko pracy i całkowicie eliminują ryzyko zgniecenia cienkich rurek lub deformacji podatnych arkuszy blach.
Kategorie artykułów
Polecane artykuły

Jakie wyzwania stawia serwis ciężarówek związany z mechatroniką?

Jak przebiega leczenie ortodontyczne od diagnozy do retencji u dzieci i dorosłych

Benzyna 95 w firmowej flocie i gospodarstwie — kiedy wystarcza, a kiedy wymaga ostrożności
