Artykuł sponsorowany
Kiedy zgrzewane złącza przejmują rolę spoin w lekkich meblach loftowych
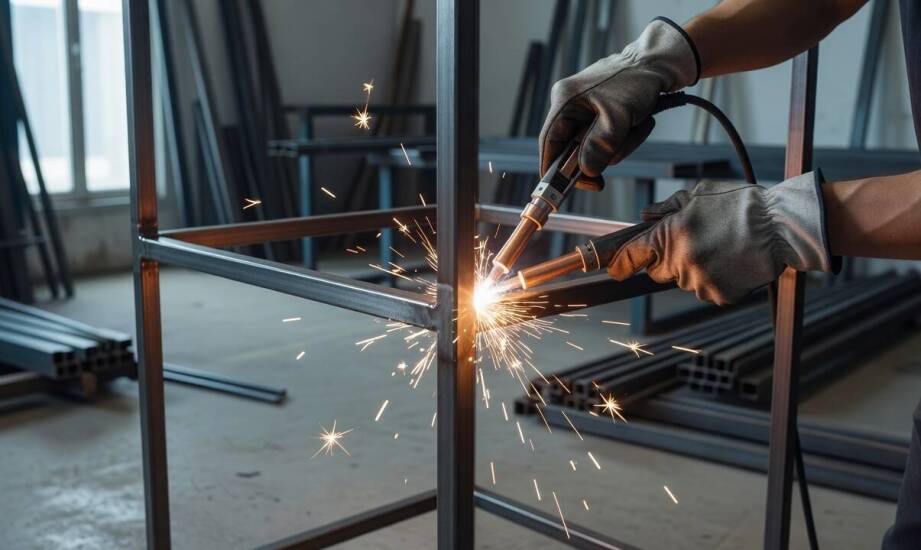
W lekkich konstrukcjach mebli loftowych wybór metody łączenia elementów z drutu i cienkich blach decyduje nie tylko o parametrach wytrzymałościowych, ale przede wszystkim o ostatecznym wyglądzie detalu. Minimalistyczny design i surowa forma sprawiają, że każdy węzeł jest dobrze widoczny i wpływa na odbiór całego projektu. Ślad po złączu, deformacje powierzchni czy wyraźnie odznaczające się punkty mocowań potrafią całkowicie zaburzyć industrialną estetykę wyrobu. Producenci wyposażenia wnętrz i dekoracji przestrzennych często stają przed technologicznym dylematem. Szukają techniki, która niezauważalnie wpisze się w surowy charakter koncepcji, a jednocześnie zapewni wymaganą nośność i stabilność całej konstrukcji podczas codziennego użytkowania.
Przeczytaj również: Czyszczenie elewacji a ochrona środowiska - jak dbać o ekologię podczas prac?
Ograniczanie nagrzania materiału w elementach cienkościennych
Tradycyjne techniki spawalnicze wprowadzają do materiału znaczną ilość ciepła. Odpowiednio dobrane zgrzewanie punktowe polega na lokalnym przepływie prądu przez styk blach pod naciskiem elektrod, co ogranicza strefę wpływu ciepła do niezwykle małego obszaru. Proces przebiega w ułamkach sekundy i dostarcza zdecydowanie mniej energii cieplnej niż spawanie MIG/MAG, gdzie ciągły łuk elektryczny intensywnie podgrzewa szerszy fragment surowca. W przypadku cienkich arkuszy blachy mniejsza ingerencja termiczna bezpośrednio przekłada się na obniżone ryzyko odkształceń i ułatwia zachowanie oryginalnego, płaskiego kształtu formy.
Przeczytaj również: Czym charakteryzuje się druk offsetowy i kiedy warto go wybrać do realizacji projektu?
Dla wyrobów z drutu i lekkich konstrukcji loftowych precyzyjna kontrola nagrzewania ma fundamentalne znaczenie estetyczne. Nadmierna temperatura podczas klasycznego spawania łukowego powoduje lokalne wypaczenia, które po późniejszym malowaniu proszkowym stają się widoczne w postaci załamań światła i nierówności powłoki. Złącza oporowe minimalizują to zjawisko, pozostawiając powierzchnię detalu zazwyczaj gotową do dalszych procesów wykończeniowych. Stabilność wymiarowa materiału po takim procesie pozwala uniknąć konieczności przeprowadzania zaawansowanych zabiegów wyrównujących i dodatkowego szlifowania.
Przeczytaj również: Rodzaje powierzchni dostępnych dla rur nierdzewnych
Porównanie z nitowaniem i klejeniem oraz stabilność w małych seriach
Analiza dostępnych alternatyw ukazuje specyficzne uwarunkowania różnych systemów łączenia metali. Zestawienie omawianej technologii z nitowaniem wskazuje na wyższą sztywność spoiny bez mocnej ingerencji w bryłę elementu. Mechaniczne nitowanie wymusza tworzenie otworów i pozostawia na zewnątrz widoczne łby, co w eleganckich detalach loftowych zaburza czystą linię projektu. Przemysłowe klejenie strukturalne gwarantuje brak odkształceń termicznych, lecz wymaga rygorystycznego przygotowania chemicznego powierzchni i nie zawsze wytrzymuje wysokie obciążenia dynamiczne po utwardzeniu w piecu lakierniczym.
Geometria obrabianego detalu, swobodny dostęp do miejsca łączenia oraz rozsądna liczba wymaganych styków determinują powtarzalność obróbki w mniejszych i średnich partiach produkcyjnych. Symetryczne kształty z drutu lub blachy o regularnym układzie pozwalają na szybkie ustawienie parametrów maszyny i uzyskanie identycznych właściwości mechanicznych w każdej kolejnej sztuce. Proces nie wymaga podawania spoiwa z zewnątrz, co automatycznie eliminuje problem nieregularnych nadlewów.
Przy projektowaniu prototypów i realizacji krótkich serii wyrobów z drutu, takich jak minimalistyczne regały czy podstawy stolików, metoda ta daje pewność uzyskania stabilnego śladu połączenia bez ryzyka uszkodzenia cienkiej struktury surowca. Firma ATR-METAL z Blachowni integruje te procesy z precyzyjnym gięciem drutu CNC oraz nakładaniem powłok proszkowych. Przedsiębiorstwo realizuje zlecenia obejmujące szeroki zakres wolumenu, dostarczając gotowe komponenty dla podmiotów z branży meblarskiej i przemysłowej w regionie.
Decyzja o doborze technologii spajania opiera się na analizie grubości użytego materiału, narzuconych rygorach estetycznych oraz przewidywanym zachowaniu gotowego detalu pod obciążeniem. Punktowe łączenie oporowe sprawdza się na tych etapach produkcji, gdzie priorytetem pozostaje minimalny wpływ termiczny na strukturę metalu i utrzymanie wysokiej zgodności wymiarowej. Przemyślane rozplanowanie styków w fazie projektowej znacząco skraca czas realizacji i zmniejsza potrzebę ręcznego korygowania detali przed procesem malowania.
Kategorie artykułów
Polecane artykuły
Jakie wyzwania stawia serwis ciężarówek związany z mechatroniką?
Jak przebiega leczenie ortodontyczne od diagnozy do retencji u dzieci i dorosłych
Benzyna 95 w firmowej flocie i gospodarstwie — kiedy wystarcza, a kiedy wymaga ostrożności